


SA 387 12학년 2급ASME SA 387 표준에 따른 크롬-몰리브덴 합금 강판으로 고온 압력 용기 및 보일러용으로 제작되었습니다.- 우수한 고온-강도, 크리프 저항성 및 내산화성을 제공하며 일반적으로 정유소, 석유화학 플랜트, 발전 시설에 사용됩니다. 클래스 2는 강화된 인성과 연성을 위한 표준화되고 강화된 열처리를 나타냅니다.
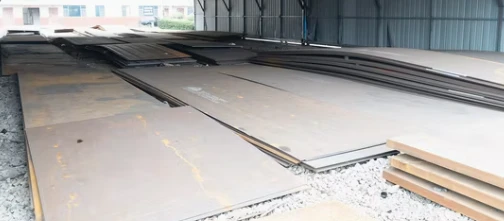
등가물
| 지정 | 명목상 크롬 함량(%) | 공칭 몰리브덴 함량(%) |
|---|---|---|
| SA387 12학년 | 1.00% | 0.50% |
크롬 및 몰리브덴 함량(ASME 사양에 따름):
| 지정 | 요구 사항 | 12학년 |
|---|---|---|
| SA387 12학년 | 인장 강도, ksi [MPA] | 65~85 [450~585] |
| 항복 강도, 최소, ksi [MPa]/(0.2% 오프셋) | 40 [275] | |
| 8인치[200mm] 단위 연신율, 최소 % | 19 | |
| 2인치[50mm] 단위의 신장률, 최소, % | 22 | |
| 면적 감소, 최소 % |
클래스 2 플레이트의 인장 요구 사항
| 학사 | KO | ASTM/ASME | 소음 |
|---|---|---|---|
| 620B | 13CrMo45 | SA387-12-2 | 13CrMo44 |
ASME SA387 등급 12 클래스 2의 화학 성분
| 탄소(C) | % |
| 열 분석: 제품 분석: |
0.05 - 0.17 0.04 - 0.17 |
| 망간(Mn) | % |
| 열 분석: 제품 분석: |
0.40 - 0.65 0.35 - 0.73 |
| 인(P) | % |
| 열 분석: 제품 분석: |
0.035 0.035 |
| 유황(S)(최대) | % |
| 열 분석: 제품 분석: |
0.035 0.035 |
| 실리콘(Si) | % |
| 열 분석: 제품 분석: |
0.15 - 0.40 0.13 - 0.45 |
| 크롬(Cr) | % |
| 열 분석: 제품 분석: |
0.80 - 1.15 0.74 - 1.21 |
| 몰리브덴(Mo) | % |
| 열 분석: 제품 분석: |
0.45 - 0.60 0.40 - 0.65 |
 처리
1. 재료 준비 및 절단
검증: 클래스 2 인장 요구 사항을 충족하기 위해 열 수 및 화학 조성(Cr/Mo 함량)을 확인합니다.
절단 방법: 화염(산소-연료), 플라즈마 또는 워터{2}}제트 방법을 사용한 고정밀 절단.
절단을 위한 예열: 크롬{0}}몰리강의 경화성으로 인해 25mm보다 두꺼운 강판은 일반적으로 가장자리 균열을 방지하기 위해 화염 절단 전에 예열(약. 100도 -150도)이 필요합니다.
2. 성형 및 가공
냉간/열간 성형: 플레이트를 원통형으로 굴리거나 압력 용기용 접시 끝(헤드)에 압착합니다.
모서리 준비: 베벨링(V, U, J 유형)은 가공 또는 연삭을 통해 수행됩니다.
표면 검사: 침투 테스트(PT) 또는 자분 탐상 테스트(MT)는 적층이나 균열을 확인하기 위해 경사진 가장자리에서 수행되는 경우가 많습니다.
3. 용접절차(중요단계)
SA 387 Grade 12 Class 2에서는 특성을 유지하기 위해 특정 용접 제어가 필요합니다.
예열: 수소-로 인한 균열을 방지하려면 필수 예열(일반적으로 150~200도)이 필요합니다.
충전재 금속: E8018-B2(SMAW) 또는 ER80S-B2(GTAW/GMAW)와 같이 모재 금속과 일치하는 저-수소 전극을 사용합니다.
층간 온도: 입자 구조를 보존하려면 지정된 한계(보통 300도를 초과하지 않음) 내에서 모니터링하고 유지해야 합니다.
4. 열처리
"클래스 2" 지정은 특정 열 주기를 통해 달성됩니다.
정규화 및 템퍼링(N+T): 표준 공급 조건. 12등급의 최소 템퍼링 온도는 화씨 1150도(620도)입니다.
용접 후 열처리(PWHT): 용접 후 잔류 응력을 완화하기 위해 필수적입니다. 이는 일반적으로 재료 두께에 따라 결정되는 지속 시간 동안 650~700도에서 수행됩니다.
5. 비{1}}비파괴 검사(NDT) 및 품질 관리
체적 검사: 용접부와 모재의 무결성을 보장하기 위한 100% 초음파 테스트(UT) 또는 방사선 사진 테스트(RT).
기계적 테스트: 인장 테스트(클래스 2 범위 65~85ksi 확인), 항복 테스트(최소 40ksi) 및 Charpy V-노치 충격 테스트.
경도 테스트: PWHT가 성공했고 재료가 너무 부서지지 않았는지 확인하기 위해 수행됩니다.
6. 마무리
표면 보호: 고온-내열성 프라이머를 사용한 분사 및 코팅.
문서화: 화학 분석, 열처리 차트 및 NDT 결과를 포함한 재료 테스트 보고서(MTR) 발행.
 핵심 산업 애플리케이션
석유 및 가스, 석유화학:제작에 광범위하게 사용됨정유 장비, 분리기 용기 및 저장 탱크. 크롬 함량이 이상적입니다.신맛이 나는 서비스부식성 황화수소(𝐻2𝑆)에 노출되는 응용 분야.
발전:다음을 포함하여 화력 및 원자력 발전소의 높은 응력을 받는 구성요소에 필수적입니다-보일러 드럼, 증기 파이프라인 및 터빈 부품. 이는 배열 회수 증기 발생기(HRSG)에도 사용됩니다.
압력 용기 제작:용접이 가능한 표준재료압력 용기대기압과 크게 다른 내부 압력을 위해 설계된 산업용 보일러.
화학 처리:상승된 온도에서 부식성 매체를 처리하는 원자로 및 용기를 만드는 데 사용됩니다.
구성요소-특정 용도
이 소재는 다음과 같은 다양한 전문 산업 부품으로 가공됩니다.
배관 시스템:고온-덕트, 파이프 지지대 및 대구경 증기 작업-.
피팅 및 밸브:고압 가스 제어용 플랜지, 파이프 클램프 및 특수 밸브-
스토리지 솔루션:대형 금속 탱크와 견고한-산소 실린더.
산업용 라이너:내구성이 요구되는 광산 또는 폐기물 재활용 분야의 슈트, 욕조 및 통입니다.
신흥 및 전문 분야
항공우주 및 방위:열 피로에 대한 저항성으로 인해 군용 차량, 해군 선박 및 항공기 부품에 적용됩니다.
재생 가능 에너지:폐기물{0}}부터-에너지 및 바이오매스 발전소 보일러 시스템에 통합되었습니다.
가격, 기술 지원 또는 맞춤형 솔루션에 대해서는 beam@gneesteelgroup.com번으로 문의하세요. 우리는 항상 귀하의 프로젝트를 지원할 준비가 되어 있습니다.
이 등급에는 어떤 용접 후열처리(PWHT)가 사용됩니까?
일반적인 PWHT는 620도 ~ 675도(1150도 F ~ 1250도 F)에서 템퍼링됩니다. 이는 잔류 응력을 줄이고 재료의 인성과 연성을 향상시킵니다.
SA 387 12등급 클래스 2의 주요 응용 분야는 무엇입니까?
용접 보일러, 압력 용기 및 열교환기에 널리 사용됩니다. 정유 및 발전과 같은 고온-, 고압-압력 산업 공정에 이상적입니다.
이 물질을 극저온 환경에서 사용할 수 있습니까?
아니요, 극저온 사용에는 적합하지 않습니다. -29도(-20도F) 미만의 온도에서는 연성이 감소하여 취성 파괴의 위험이 증가합니다.
SA 387 Grade 12 Class 2의 밀도는 얼마입니까?
밀도는 약 7.85g/cm3(0.284lb/in3)로 대부분의 저-합금강과 동일하므로 부품 설계 시 중량 계산이 용이합니다.
실온에서 이 물질의 열전도율은 얼마입니까?
실온에서 열전도율은 약 42W/(m·K)입니다. 이 속성은 열 교환기 설계의 열 전달 계산에 중요합니다.
SA 387 Grade 12 Class 2는 내크리프성이 우수합니까?
네, 크리프 저항성이 뛰어납니다. 크롬-몰리브덴 합금은 장기간의-고온 및 압력 하중 하에서 영구 변형을 방지합니다.
이 등급의 연신율 요구 사항은 무엇입니까?
50mm(2인치)당 최소 22%의 신장이 필요합니다. 이는 하중 변동을 형성하고 흡수하기 위한 충분한 연성을 보장합니다.
이 재료의 브리넬 경도(HB) 범위는 무엇입니까?
브리넬 경도 범위는 130~180HB입니다. 이 적당한 경도는 산업용 제조에 있어 내마모성과 가공성의 균형을 유지합니다.
이 물질은 수소 공격에 저항성이 있습니까?
예, 적절하게 열처리하면 수소 공격에 대한 저항력이 뛰어납니다-. 온도와 압력이 높은 수소가 있는 환경에 적합합니다.
SA 387 Grade 12 Class 2 플레이트에 사용할 수 있는 최대 두께는 얼마입니까?
플레이트는 최대 200mm(7.87인치) 두께까지 사용할 수 있습니다. 두꺼운 플레이트는 균일한 기계적 특성을 보장하기 위해 특별한 열처리가 필요할 수 있습니다.